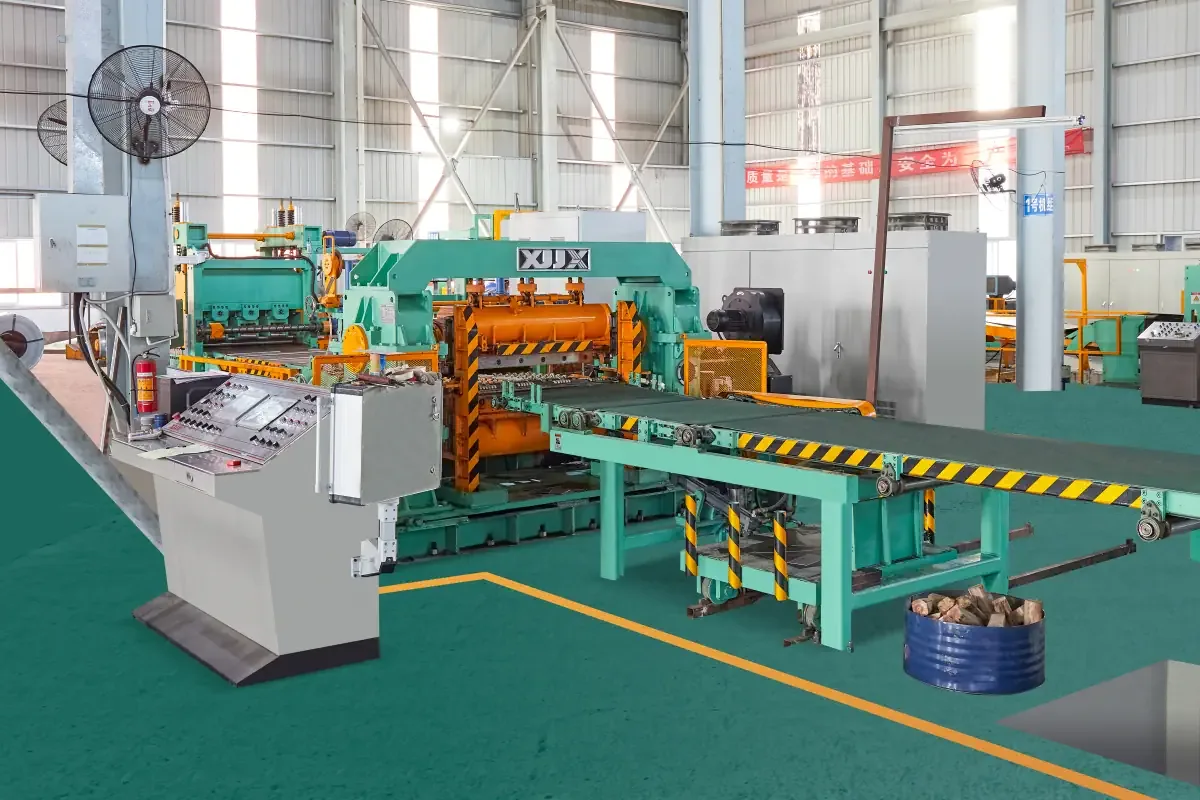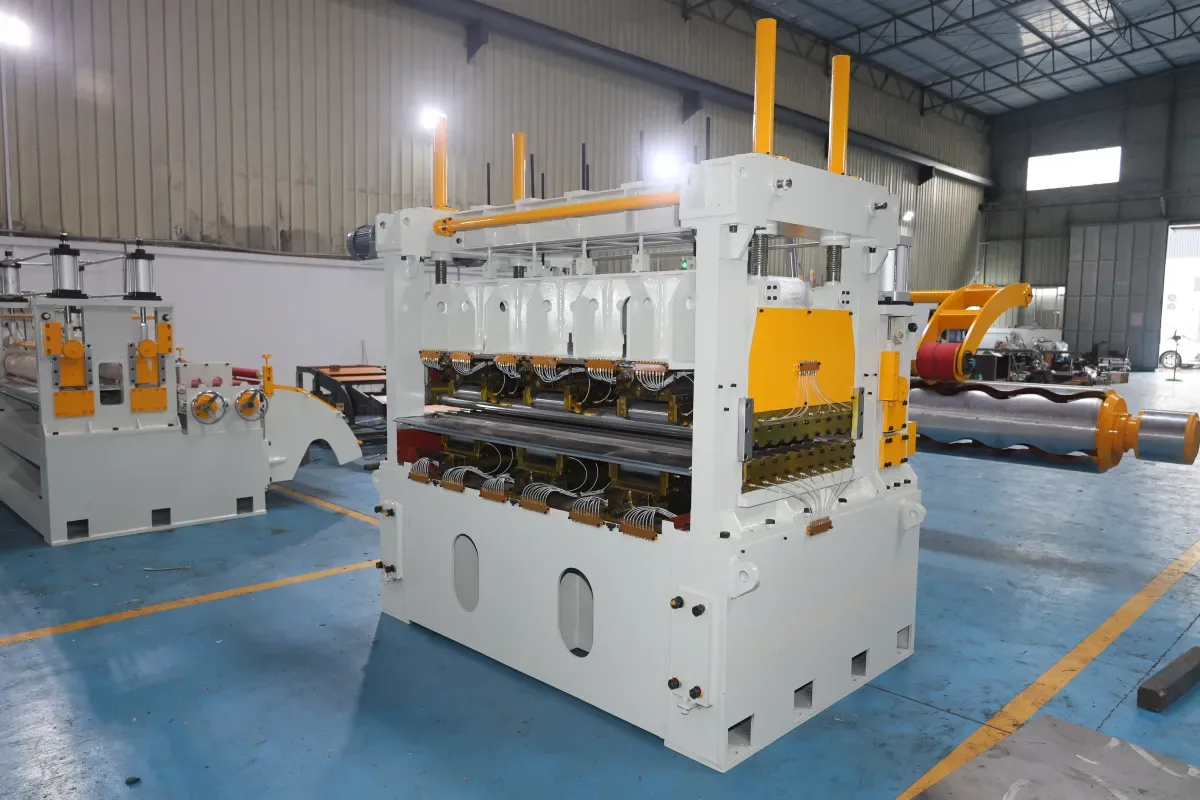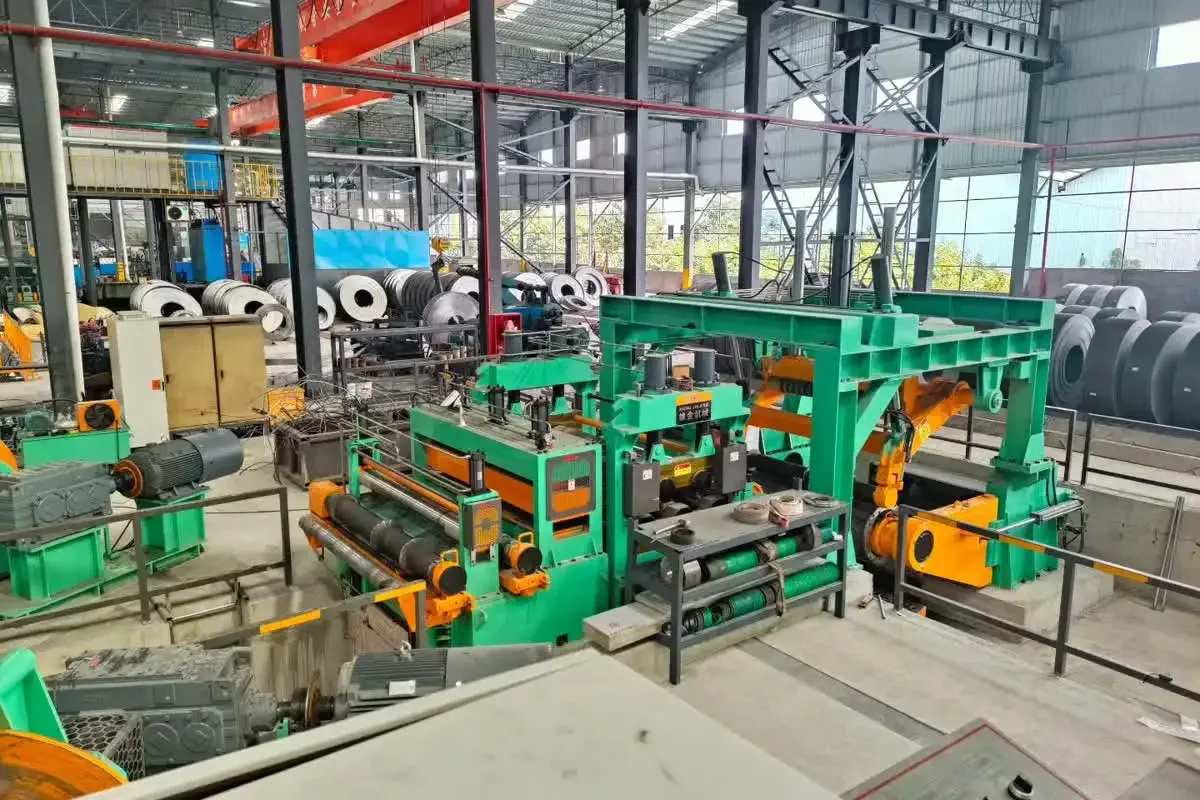
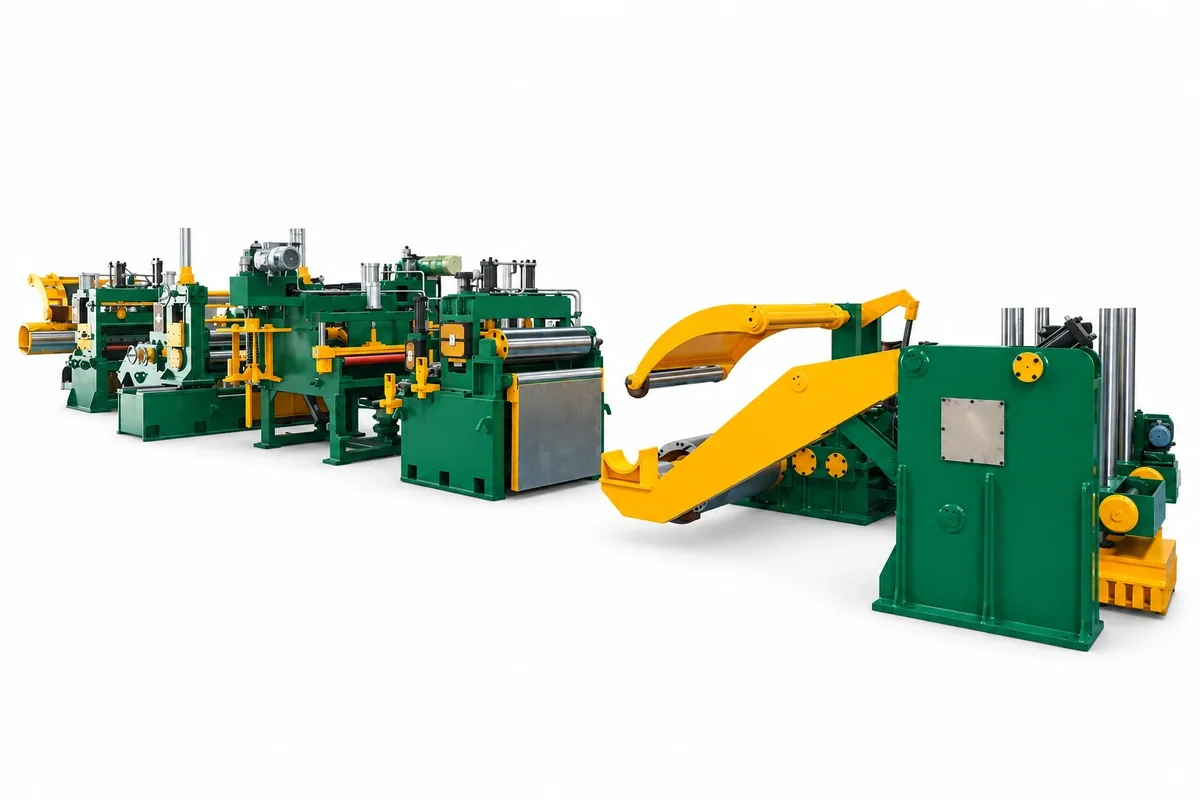
Luồn cuộn thường được xem như một bước chuyển ngắn giữa đơn hàng sản xuất này và đơn hàng tiếp theo. Trên thực tế, đó là một điểm kiểm soát của toàn bộ quá trình xẻ băng. Cách một cuộn được tiếp nhận, căn giữa, mở cuộn, dẫn hướng và đưa vào dây chuyền ảnh hưởng đến mức độ tiếp xúc của người vận hành, độ bám đường của dải, tình trạng mép dải, thời gian cài đặt và sự ổn định của những cuộn thành phẩm đầu tiên.
Với các nhà gia công làm việc với dải mỏng, dải nhạy cảm hoặc dải giá trị cao, một quy trình luồn cuộn ứng biến có thể gây ra nhiều hơn một sự chậm trễ. Đường vào chuẩn bị kém có thể gây trôi ngang, thao tác thừa, tiếp xúc bề mặt hoặc hiệu chỉnh vội vàng tại đầu xẻ. Cách tiếp cận tốt nhất không đơn thuần là làm cho chuyển đổi đơn hàng nhanh. Đó là làm cho chúng có thể lặp lại: cùng một trình tự đã kiểm chứng, trách nhiệm rõ ràng và vị trí máy đã biết mỗi lần.
Bài viết này giải thích cách người mua và đội sản xuất có thể nhìn nhận luồn cuộn trên dây chuyền xẻ băng như một quy trình được kiểm soát. Đây là hướng dẫn thực tế, không thay thế hướng dẫn vận hành của nhà sản xuất thiết bị, đánh giá rủi ro tại hiện trường, đào tạo hay các yêu cầu an toàn hiện hành.
Vì sao luồn cuộn xứng đáng được quan tâm về mặt kỹ thuật
Một dây chuyền xẻ băng đưa một cuộn rộng qua nhiều chức năng liên kết: xử lý cuộn, cấp phôi, dẫn hướng đầu vào, xẻ băng, xử lý phế liệu, điều khiển lực căng và cuộn lại. Trong quá trình luồn cuộn, dải chưa đạt trạng thái ổn định. Người vận hành có thể đang xác nhận căn chỉnh, thiết lập đầu dải an toàn và kiểm chứng dải đang đi đúng đường dự kiến trước khi tăng tốc độ dây chuyền.
Điều đó khiến cụm đầu vào đặc biệt quan trọng. Một cuộn có thể được đặc tính đúng và đầu xẻ có thể được cài đặt chính xác, nhưng những mét dải đầu tiên vẫn có thể bị ảnh hưởng nếu việc căn giữa cuộn hoặc dẫn hướng dải không nhất quán. Luồn cuộn có thể lặp lại làm giảm nhu cầu hiệu chỉnh phút chót và giúp đội xác định vấn đề chất lượng bắt đầu từ khâu nạp cuộn, dẫn hướng đầu vào, đầu xẻ hay phía sau.
Nó cũng tạo ra sự bàn giao tốt hơn giữa các công đoạn. Khi mỗi lần chuyển đổi đơn hàng đều dùng cùng các điểm kiểm tra, các ca có thể so sánh kết quả cài đặt, ghi nhận ngoại lệ và cải tiến quy trình mà không phụ thuộc vào trí nhớ của một người vận hành.
1. Bắt đầu từ cuộn và kế hoạch nạp cuộn
Trước khi cuộn đến máy xả cuộn, hãy xác nhận dữ liệu đơn hàng ảnh hưởng đến cài đặt: chiều rộng cuộn, dải độ dày, đường kính trong, đường kính ngoài, trọng lượng cuộn, tình trạng vật liệu, độ nhạy bề mặt và các chiều rộng dải yêu cầu. Phương pháp xử lý phải phù hợp với kích thước thực tế của cuộn và công suất định mức của thiết bị đang dùng. Đừng chỉ dựa vào phán đoán bằng mắt khi đã có tài liệu đơn hàng hoặc nhận dạng cuộn.
Kế hoạch nạp cuộn cũng nên xác định hướng đặt cuộn và hướng cấp phôi trước khi cuộn được di chuyển vào vị trí. Một cuộn được đặt đúng hướng giúp giảm thao tác thừa sau khi nạp. Đội phải có thể kiểm chứng hướng dự kiến trong nháy mắt, thay vì phát hiện ra sau khi dải đã được đưa một phần vào dây chuyền.
Với người mua đang đặc tính một dây chuyền mới, đây là lý do hành trình xe chở cuộn, tầm nâng, hình học giá đỡ cuộn và khả năng tiếp cận dây chuyền xứng đáng được quan tâm như công suất đầu xẻ. Xe nạp cuộn nên hỗ trợ việc bàn giao có kiểm soát sang máy xả cuộn, chứ không tạo thêm một hiệu chỉnh thủ công vụng về. Cấu hình phù hợp phụ thuộc vào dữ liệu cuộn và bố trí, vì vậy cần được xác nhận trong quá trình rà soát kỹ thuật.
2. Thiết lập đường luồn cuộn sạch, dễ quan sát
Khi cuộn đã được cố định, mục tiêu tiếp theo là làm cho đường đi dự kiến của dải dễ kiểm tra. Dọn vật liệu đóng gói rời, xác nhận bàn đầu vào và các trục dẫn hướng không có vật cản không cần thiết, và đảm bảo các thiết bị di động liên quan đang ở vị trí sẵn sàng. Mục tiêu không phải là dọn dẹp cho đẹp; mà là để nhìn thấy đầu dải, điểm tiếp xúc dẫn hướng và các điểm kẹp tiềm ẩn trước khi chuyển động bắt đầu.
Ở những quy trình dùng trục giữ, lưỡi tách cuộn, trục kẹp hoặc trục đầu vào có dẫn động, vị trí và trình tự của chúng nên được quy định trong hướng dẫn công việc. Tổ vận hành cần biết thiết bị nào thiết lập kiểm soát dải trước và thiết bị nào vẫn tách ra cho đến khi đầu dải đi qua. Điều này làm giảm khả năng hai thao tác riêng lẻ chống lại nhau hoặc dải di chuyển bất ngờ trong khi đang hiệu chỉnh.
Một đường luồn cuộn được thiết kế tốt cũng giúp bảo vệ vật liệu lộ ra dễ dàng hơn. Với dải đánh bóng, dải phủ hoặc dải dễ bị trầy, hãy rà soát các bề mặt tiếp xúc và độ sạch của trục hoặc bàn trước khi luồn. Các vết trên bề mặt thường tốn kém vì chúng có thể chỉ xuất hiện sau khi cuộn đã đi sâu hơn vào sản xuất.
3. Căn giữa dải trước khi yêu cầu đầu xẻ hiệu chỉnh
Dẫn hướng biên không thay thế được việc đặt cuộn kém. Vai trò của chúng là thiết lập và duy trì mốc dải dự kiến tại đầu vào. Nếu cuộn bắt đầu lệch tâm đáng kể, người vận hành có thể bị buộc phải hiệu chỉnh thường xuyên, làm tăng khả năng chạm mép và di chuyển ngang.
Một thực hành tốt là quy định một bước kiểm tra căn chỉnh đơn giản trước khi đầu dải đến đầu xẻ. Đội xác nhận đường tâm cuộn, cài đặt dẫn hướng đầu vào và đường đi dải dự kiến phù hợp với đơn hàng sản xuất. Nếu có vạch tâm trực quan, thang đo hoặc chỉ thị vị trí số, hãy dùng nhất quán và ghi lại mọi cài đặt không tiêu chuẩn cần thiết cho đơn hàng.
Trong lần di chuyển chậm đầu tiên của dải, hãy quan sát dải có vào vuông góc hay không và xu hướng bám đường có thay đổi sau khi nó đi qua từng thiết bị đầu vào hay không. Một hiệu chỉnh nhỏ, sớm thực hiện ở tốc độ an toàn dễ hiểu hơn một hiệu chỉnh lớn khi nhiều trục, dao và thiết bị căng đã cùng tác động lên dải.
Để hiểu rộng hơn về dòng công nghệ của dây chuyền, xem dây chuyền xẻ băng là gì. Điểm then chốt cho kỷ luật chuyển đổi đơn hàng rất đơn giản: mỗi cụm nên nhận dải trong điều kiện được kiểm soát từ cụm trước nó.
4. Coi lần di chuyển đầu tiên của dải là giai đoạn kiểm chứng
Lần di chuyển đầu tiên của cuộn nên được thực hiện có chủ đích. Đó là giai đoạn xác nhận hướng dải, tình trạng đầu dải, độ bám đường cơ bản và mối quan hệ giữa thiết bị đầu vào với đầu xẻ. Dây chuyền nên duy trì ở chế độ an toàn, được kiểm soát cho đến khi đội xác nhận dải đã đúng vị trí và không có tiếp xúc bất ngờ nào xảy ra.
Giữ trách nhiệm rõ ràng. Một người nên điều phối trình tự ở những nơi quy trình hiện trường yêu cầu; các thành viên khác nên đứng ở vị trí sao cho việc liên lạc nhìn thấy được và an toàn. Các nút điều khiển, vị trí dừng khẩn cấp và khu vực quanh các bộ phận quay phải luôn tiếp cận được. Không người vận hành nào được vào khu vực nguy hiểm để "theo" dải trong khi thiết bị đang chạy.
Một hồ sơ cài đặt hữu ích có thể gồm mã cuộn, số đơn hàng, mốc dẫn hướng đầu vào, điều kiện xử lý bất thường, thời gian đến khi chạy ổn định và hành động khắc phục đã thực hiện nếu lần chạy đầu không bám đường như dự kiến. Theo thời gian, thông tin này hé lộ các nguồn biến thiên cài đặt lặp lại và giúp đội kỹ thuật quyết định liệu cần điều chỉnh dẫn hướng, thay đổi hướng dẫn công việc hay kiểm tra cơ khí.
5. Bảo vệ chất lượng dải qua cụm xẻ băng
Khi đầu dải tiến đến đầu xẻ, trọng tâm chuyển từ việc đặt cuộn sang đưa vào có kiểm soát. Dải nên đến mà không có chuyển động ngang quá mức hay lực căng không ổn định. Một đầu xẻ không thể liên tục cho ra các chiều rộng dải và tình trạng mép như dự kiến nếu lượng cấp vào dao thay đổi khó lường.
Cài đặt dao, chọn vòng đệm, độ chồng lấn và khe hở phải được xác định cho vật liệu và kiểu xẻ bởi nhân sự có chuyên môn, theo quy trình đã lập thành văn bản của dây chuyền. Trong quá trình luồn cuộn, câu hỏi thực tế là liệu dải có đang vào dao ở vị trí dự kiến hay không và các dải xẻ đầu tiên có ổn định khi rời khỏi cụm cắt hay không.
Nếu các dải đầu tiên cho thấy hiện tượng trôi bất thường, hỏng mép, gợn sóng hoặc tách dải không đều, hãy kiềm chế cám dỗ tiếp tục tăng tốc khi chưa rõ nguyên nhân. Dừng lại và kiểm tra quy trình một cách có kiểm soát. Nguyên nhân gốc có thể là căn chỉnh ở phía trước, tình trạng dải, cài đặt dao cụ, đặc tính lực căng hoặc một yếu tố đặc thù khác của dây chuyền. Ghi lại tình trạng trước khi thay đổi thường hữu ích hơn việc thử nhiều điều chỉnh cùng lúc.
6. Đưa tính lặp lại vào tiêu chuẩn vận hành
Tính lặp lại được tạo ra bởi thiết kế kết hợp với kỷ luật vận hành. Về phía thiết bị, người mua có thể rà soát định vị xe chở cuộn, độ mở mâm máy xả cuộn, bố trí trục giữ và lưỡi tách cuộn, điều chỉnh dẫn hướng đầu vào, tầm quan sát dây chuyền, che chắn an toàn, điều khiển và khả năng tiếp cận bảo trì. Về phía vận hành, các đội cần các bước luồn cuộn thành văn bản, quy tắc bàn giao, điểm kiểm tra và quy trình báo cáo tình trạng bất thường.
Một danh sách kiểm tra thực tế nên đủ ngắn để được sử dụng, nhưng đủ cụ thể để tránh sót. Nó có thể bao gồm nhận dạng cuộn, xác nhận nâng và nạp, hướng đặt cuộn, sẵn sàng thiết bị, thông thoáng đường dải, cài đặt dẫn hướng, lần di chuyển đầu tiên có kiểm soát, kiểm tra dải đầu tiên và phê duyệt chạy ổn định. Danh sách chính xác nên được điều chỉnh theo cấu hình dây chuyền và chương trình an toàn của khách hàng.
Với các ứng dụng đòi hỏi kiểm soát dải chặt chẽ, việc mời nhà cung cấp thiết bị tham gia sớm là hữu ích. Ví dụ, rà soát thiết kế cho một dây chuyền xẻ băng 650 mm độ chính xác cao nên xem xét cùng lúc dải cuộn dự kiến, vật liệu, phương pháp cuộn lại ở phía sau và dòng công việc của nhà máy. Không một bộ phận đơn lẻ nào quyết định khả năng chuyển đổi đơn hàng có thể lặp lại; kết quả đến từ mối quan hệ giữa toàn bộ quá trình từ đầu vào đến cuộn lại.
Những câu hỏi người mua nên đặt ra trước khi chốt dây chuyền xẻ băng
- Cuộn sẽ được nạp, căn giữa và chuyển sang máy xả cuộn như thế nào cho dải cuộn thực tế?
- Những thiết bị đầu vào nào kiểm soát đầu dải trong quá trình luồn, và chúng được điều chỉnh ra sao?
- Người vận hành có nhìn thấy các mốc tham chiếu quan trọng của đầu vào và đầu xẻ từ vị trí điều khiển quy định không?
- Những khả năng tiếp cận, che chắn an toàn và liên động nào được trang bị cho công việc luồn cuộn và cài đặt thông thường?
- Những vị trí vận hành, cài đặt dẫn hướng và điểm kiểm tra nào cần được đội sản xuất lập thành văn bản?
- Cấu hình dây chuyền sẽ thay đổi ra sao với vật liệu nhạy cảm bề mặt, dải hẹp hoặc vật liệu giá trị cao?
Khởi đầu có kiểm soát tạo nên kết thúc ổn định
Chuyển đổi đơn hàng nhanh chỉ có giá trị khi mang lại một dây chuyền ổn định. Một quy trình luồn cuộn trên dây chuyền xẻ băng có kỷ luật giúp những mét dải đầu tiên dễ kiểm soát hơn, những cuộn thành phẩm đầu tiên dễ đánh giá hơn và toàn bộ lần chuyển đổi dễ lặp lại hơn. Bằng cách coi xử lý cuộn, dẫn hướng đầu vào và kiểm chứng lần chạy đầu như các bước kỹ thuật — chứ không phải các bước chuyển không chính thức — các nhà gia công có thể xây dựng nền tảng đáng tin cậy hơn cho chất lượng và sản lượng.