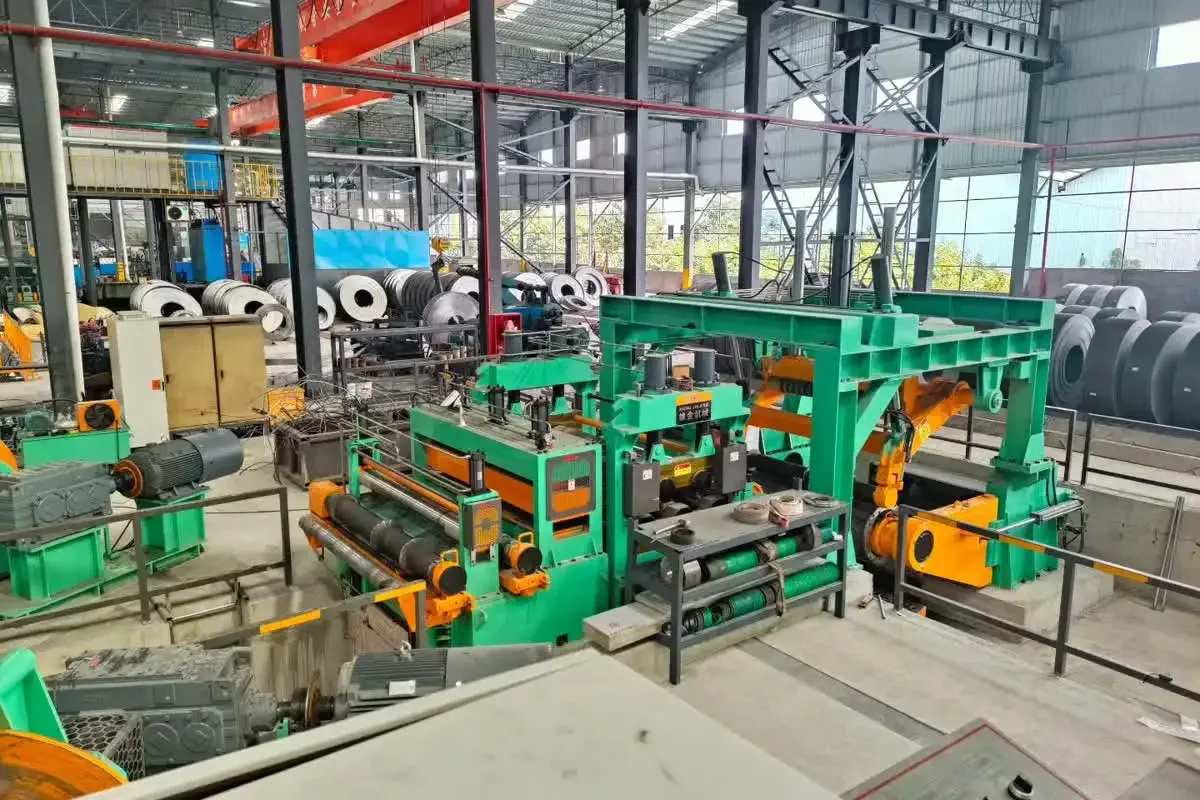
Một dây chuyền xẻ băng được đánh giá bằng nhiều hơn số cuộn nó xử lý. Với một trung tâm gia công thép, nhà chế tạo ở công đoạn tiếp theo hay nhà sản xuất linh kiện, chất lượng của mỗi mép xẻ có ảnh hưởng trực tiếp đến công đoạn kế tiếp. Một mép sắc, được kiểm soát hỗ trợ tạo hình, hàn, phủ, dập và xử lý an toàn. Ngược lại, một bavia không ổn định có thể tạo ra khiếu nại xuất hiện từ lâu sau khi cuộn rời khỏi dây chuyền.
Đó là lý do kiểm soát bavia xẻ băng nên được coi là một kỷ luật của cả hệ thống dây chuyền chứ không phải một điều chỉnh cài đặt đơn lẻ. Dao đầu xẻ là trung tâm của kết quả, nhưng tình trạng vật liệu, dẫn hướng dải, lực căng đầu vào và đầu ra, cuộn lại, thực hành bảo trì và phản hồi kiểm tra đều đóng góp. Mục tiêu đúng không đơn thuần là làm cho bavia ít nhìn thấy hơn. Đó là đạt được chất lượng mép có thể lặp lại ở tốc độ sản xuất hữu ích về mặt thương mại cho dải vật liệu đã kiểm chứng của người mua.
Vì sao kiểm soát bavia là vấn đề kinh doanh
Bavia là mép nhô lên hoặc bị vỡ còn lại khi một dải bị tách ra. Kích thước và hình dạng của nó có thể thay đổi theo mác vật liệu, độ dày, độ cứng, lớp phủ, chiều rộng, kiểu xẻ và điều kiện dây chuyền. Ngay cả khi bavia nhỏ, sự không nhất quán vẫn tốn kém: nó có thể khiến một cuộn không phù hợp với quy trình tiếp theo nhạy cảm, làm tăng rủi ro khi xử lý, đẩy nhanh mòn dao cụ tạo hình, hoặc đòi hỏi thêm công đoạn tẩy bavia và kiểm tra.
Với các trung tâm gia công, rủi ro thương mại thường mang tính tích lũy. Một nhát cắt ở mức biên có thể được chấp nhận trong một đơn hàng nhưng gây rắc rối khi cuộn xẻ đó sau này được cán tạo hình, dập, hàn hoặc dùng trong hệ thống cấp liệu tự động của khách hàng. Vì vậy, người mua cần một kỳ vọng chất lượng mép đã thống nhất bên cạnh các dung sai về chiều rộng dải, độ cong dải, cách quấn cuộn và bảo vệ bề mặt. Kiểm soát bavia không thay thế các đặc tính đó; nó thuộc cùng một cuộc thảo luận về chất lượng.
Tại XIONGJIN MACHINERY, một dự án xẻ băng nên bắt đầu bằng một ma trận vật liệu và sản phẩm rõ ràng. Thảo luận kỹ thuật nên xác định các mác cuộn, dải độ dày, đặc tính kéo, chiều rộng xẻ, yêu cầu cuộn thành phẩm và các ứng dụng tiếp theo quan trọng với người mua. Mức độ phù hợp chính xác, cách bố trí dao và cấu hình dây chuyền cần được xác nhận kỹ thuật cho trường hợp vận hành thực tế.
Bavia xẻ băng tiết lộ điều gì về quá trình cắt
Xẻ băng dạng quay là một quá trình cắt có kiểm soát. Dao tròn trên và dưới phải ăn vào dải với quan hệ đúng để vật liệu trước tiên biến dạng dẻo rồi sau đó nứt gãy một cách ổn định, có thể dự đoán. Khi quá trình cắt cân bằng, mép thường cho thấy sự kết hợp chấp nhận được giữa mép bo tròn, vùng bóng mài, vùng gãy và bavia hạn chế. Khi điều kiện lệch đi, biên dạng mép trở thành một tín hiệu chẩn đoán hữu ích.
Khe hở dao phải phù hợp với vật liệu
Khe hở dao thường được thảo luận dưới dạng phần trăm của độ dày, nhưng một quy tắc cố định là chưa đủ cho các quyết định sản xuất. Cường độ vật liệu, độ dẻo, lớp phủ và tình trạng mép yêu cầu đều ảnh hưởng đến cài đặt thực tế. Một khe hở khả thi với một cuộn thép mềm có thể không cho cùng kết quả trên vật liệu cường độ cao, thép không gỉ hay một dải độ dày khác.
Khe hở quá lớn có thể gây nứt gãy thô hơn và bavia nặng hơn. Khe hở quá nhỏ có thể làm tăng lực cắt, đẩy nhanh mòn dao và tạo ra một kiểu hư hỏng mép khác. Đáp án không phải là chạy theo một con số chung cho mọi trường hợp; mà là ghi lại các cài đặt đã đạt chuẩn cho các họ vật liệu của người mua, xác nhận kết quả qua kiểm tra mép, và kiểm soát chuyển đổi đơn hàng để quan hệ đã phê duyệt có thể được tái lập.
Tình trạng dao và độ chồng lấn cần được quan tâm ngang nhau
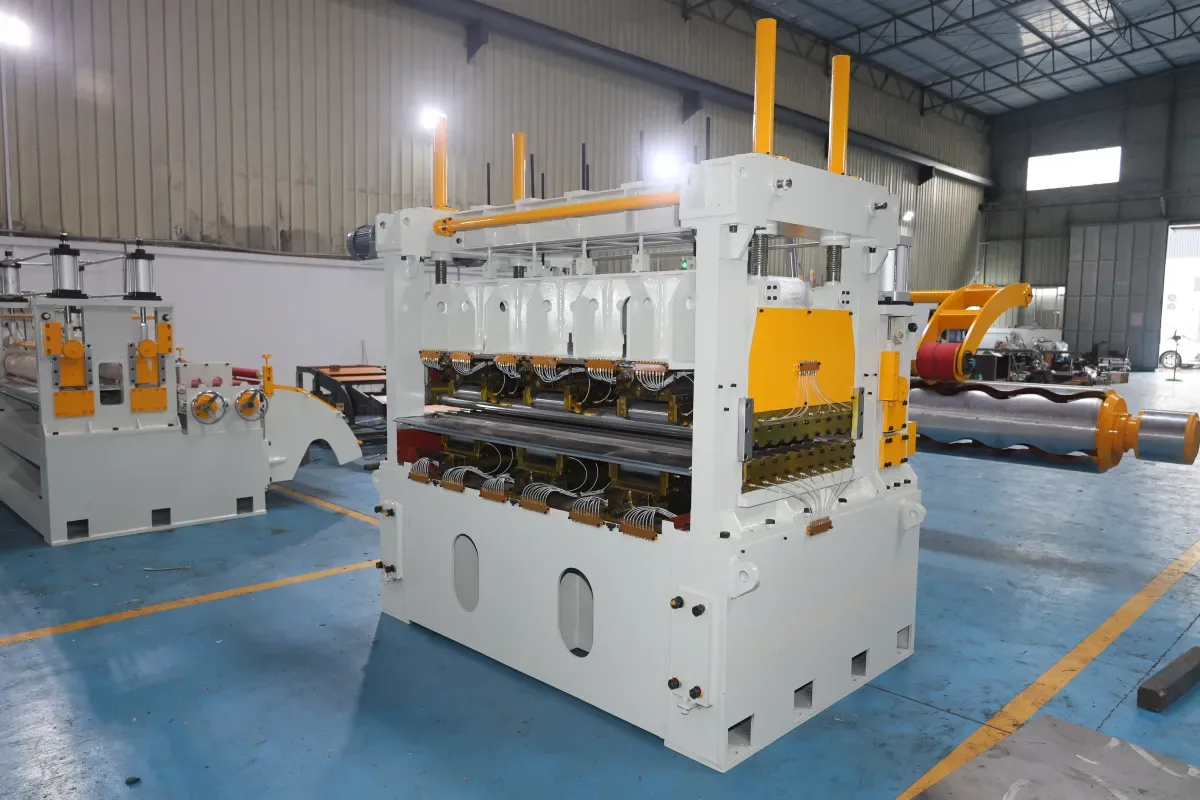
Độ sắc, hình học dao, độ đồng tâm và tình trạng lắp đặt ảnh hưởng đến nhát cắt không kém gì khe hở danh nghĩa. Lưỡi mòn hoặc hỏng có thể làm tăng tải cắt và khiến chất lượng mép kém nhất quán trên một kiểu xẻ. Độ chồng lấn sai cũng có thể làm thay đổi đường cắt. Trên thực tế, một quy trình bảo trì nên bao gồm các tiêu chí kiểm tra có ý nghĩa với sản phẩm đang bán — chứ không đơn thuần là một khoảng thời gian theo lịch.
Người vận hành cũng được hưởng lợi từ một phương pháp báo cáo rõ ràng. Nếu một mẫu mép thay đổi, đội dây chuyền nên có thể phân biệt nguyên nhân có khả năng là tình trạng dao, lỗi cài đặt, biến thiên vật liệu đầu vào, độ bám đường của dải hay đặc tính lực căng. Thay dao mà không xác định nguyên nhân có thể che giấu một vấn đề công nghệ lặp lại thay vì giải quyết nó.
Kiểm soát bavia là kỷ luật của cả hệ thống dây chuyền
Tình trạng cuộn, đưa dải vào và dẫn hướng biên
Xẻ băng bắt đầu trước khi dải đến dao. Cuộn xô lệch tầng, mép hỏng, quấn kém, hình dạng dư và đưa vào không nhất quán có thể khiến việc cắt ổn định khó khăn hơn. Một cụm đầu vào tốt phải hỗ trợ nạp cuộn an toàn và cấp phôi có kiểm soát, trong khi hệ thống dẫn hướng cần thiết lập một đường đi dải nhất quán. Nếu dải di chuyển ngang hoặc vào đầu xẻ trong điều kiện thay đổi, cài đặt dao không thể cho cùng kết quả ở mọi lần chạy.
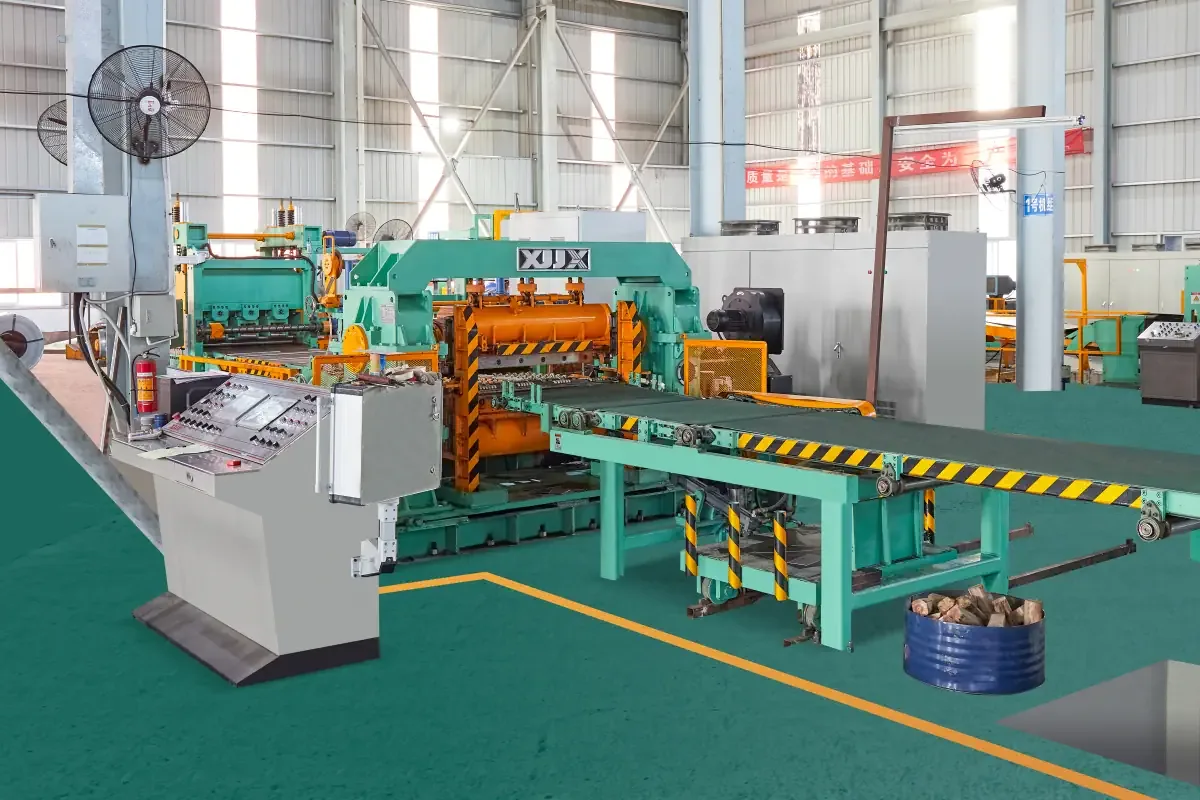
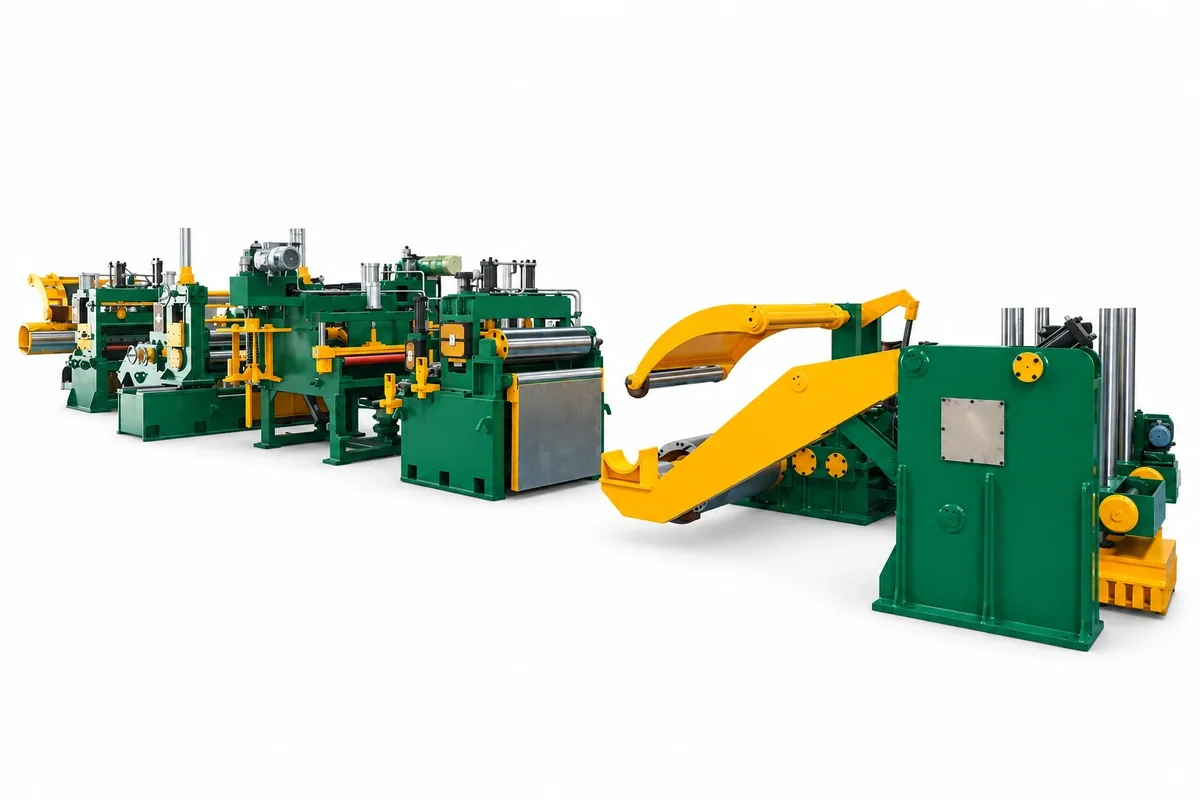
Đây là một lý do người mua nên rà soát toàn bộ dòng vật liệu thay vì chọn một đầu xẻ đơn lẻ. Tổng quan đã xuất bản Dây chuyền xẻ băng là gì? là một điểm khởi đầu hữu ích để lập bản đồ các chức năng chính từ nạp cuộn đến cuộn lại. Với các dự án cần cấu hình tải nặng hơn, trang dự án dây chuyền xẻ băng đầu xẻ đôi kiểu 1850 đã kiểm chứng của XIONGJIN minh họa kiểu thảo luận cấu hình riêng cho từng dự án mà người mua nên có với nhà cung cấp thiết bị.
Lực căng và cuộn lại bảo vệ kết quả sau khi cắt
Mép dải vẫn quan trọng sau khi rời khỏi dao. Lực căng không đủ hoặc không ổn định có thể khiến các dải trôi, lỏng, cọ vào các bộ phận của dây chuyền, hoặc tạo cách quấn cuộn kém. Lực căng quá lớn có thể gây ra một loạt vấn đề khác, bao gồm in vết, biến dạng, hoặc ứng suất không cần thiết trên vật liệu mỏng và nhạy cảm. Chiến lược lực căng đúng phụ thuộc vào vật liệu, kích thước dải, cách bố trí vòng tách, yêu cầu cuộn thành phẩm và khả năng của dây chuyền đã chọn.
Do đó, chất lượng cuộn lại là một phần của kiểm soát bavia theo nghĩa thực tế. Một mép sạch mà sau đó bị hỏng do xử lý dải không ổn định vẫn trở thành vấn đề chất lượng đối với người mua. Vòng tách, thiết bị tạo lực căng, xử lý phế liệu và điều khiển máy cuộn lại nên được rà soát như một hệ thống liên kết. Ví dụ, trang dự án dây chuyền xẻ băng đầu xẻ đôi căng đai kiểu 1850 đã kiểm chứng có thể giúp người mua đặt câu hỏi về cách bố trí tạo lực căng và xử lý vật liệu, trong khi lựa chọn thiết bị cuối cùng phải được xác nhận theo quy trình yêu cầu.
Quy trình nghiệm thu và bảo trì thực tế
Chất lượng mép đáng tin cậy được xây dựng qua phản hồi có kỷ luật. Trong quá trình nghiệm thu, người mua và nhà cung cấp nên thống nhất cách chọn các cuộn đại diện, những chiều rộng xẻ nào sẽ được đánh giá, cách kiểm tra mẫu mép, và những điều kiện sản xuất nào sẽ được ghi lại. Điều này tạo ra một mốc cơ sở thay vì để việc nghiệm thu phụ thuộc vào một phán đoán bằng mắt chỉ thực hiện một lần.
Trong sản xuất thường xuyên, một kế hoạch kiểm soát hữu ích thường bao gồm các hành động sau:
- Lập hồ sơ dao cụ, khe hở, độ chồng lấn và cách bố trí vòng đệm cho các công việc đã đạt chuẩn.
- Kiểm tra cuộn đầu tiên sau khi cài đặt hoặc thay dao cụ, sau đó lấy mẫu theo định kỳ dựa trên vật liệu và rủi ro chất lượng.
- Ghi lại quan sát về cuộn đầu vào, bao gồm mép hỏng, lo ngại về hình dạng hoặc tình trạng bề mặt bất thường.
- Theo dõi độ bám đường của dải, phản ứng lực căng và cách quấn cuộn thành phẩm thay vì chỉ kiểm tra riêng đầu xẻ.
- Theo dõi xu hướng các vấn đề mép lặp lại theo họ vật liệu và kiểu xẻ để việc bảo trì dựa trên bằng chứng.
Giá trị của quy trình này là tốc độ cũng như chất lượng. Khi đội có thể liên kết một tình trạng mép nhìn thấy được với các cài đặt đã ghi và đặc tính dây chuyền, họ có thể khắc phục nguyên nhân thực nhanh hơn. Điều đó làm giảm số cuộn chạy thử, cải thiện tính lặp lại của cài đặt, và tạo cho đội thương mại một cơ sở đáng tin cậy hơn khi thảo luận chất lượng mép với khách hàng.
Người mua nên đặc tính dây chuyền xẻ băng như thế nào
Người mua đôi khi yêu cầu tốc độ dây chuyền mục tiêu hoặc trọng lượng cuộn tối đa trước khi xác định chất lượng sản phẩm mà dây chuyền phải bảo vệ. Những đầu vào đó quan trọng, nhưng nên đi kèm một bản tóm tắt ứng dụng đầy đủ. Một yêu cầu báo giá tốt bao gồm các loại vật liệu, dải độ dày và chiều rộng, trọng lượng cuộn, dải độ bền kéo nếu biết, chiều rộng xẻ tối thiểu và tối đa, số lượng dải, kỳ vọng chất lượng mép, yêu cầu cuộn lại, nhu cầu tự động hóa và các ứng dụng tiếp theo.
Việc xác định công việc khó, không chỉ công việc trung bình, cũng hữu ích. Một dây chuyền dự kiến xử lý hỗn hợp thép carbon, thép không gỉ, cuộn phủ hoặc vật liệu cường độ cao có thể cần dao cụ và chiến lược vận hành khác nhau trên toàn dải. Người mua nên hỏi cách chuyển đổi đơn hàng, điều khiển lực căng, xử lý phế liệu và kiểm tra chất lượng được lên kế hoạch ra sao cho những trường hợp đó. Họ không nên cho rằng một cấu hình máy phù hợp với một độ dày hoặc hợp kim sẽ tự động phù hợp với mọi đơn hàng trong tương lai.
XIONGJIN MACHINERY có thể dùng thông tin này để phát triển một thảo luận kỹ thuật xoay quanh đầu xẻ phù hợp, thiết bị phụ trợ, điều khiển và cách bố trí xử lý vật liệu. Kết quả tốt nhất là một cấu hình đã kiểm chứng kết nối đầu vào vật liệu, mục tiêu mép xẻ, yêu cầu cuộn thành phẩm và thực hành vận hành bền vững — chứ không phải một thông số nổi bật được chọn đơn lẻ.
Kết luận
Kiểm soát bavia xẻ băng là một thước đo thực tế về mức độ một dây chuyền xử lý cuộn được đặc tính, bảo trì và vận hành tốt ra sao. Khe hở dao và tình trạng dao là thiết yếu, nhưng chúng hoạt động bên trong một quy trình lớn hơn bao gồm tình trạng cuộn, đưa dải vào, bám đường, lực căng, cuộn lại, kiểm tra và phản hồi bảo trì. Các trung tâm gia công quản lý các yếu tố đó cùng nhau sẽ có vị thế tốt hơn để bảo vệ chất lượng mép trong khi duy trì sản lượng đáng tin cậy.
Với một dự án dây chuyền xẻ băng mới, bước tiếp theo hiệu quả là xác định các yêu cầu thực tế về vật liệu và chất lượng mép, sau đó rà soát chúng với nhà cung cấp thiết bị trước khi chốt cấu hình. Cách tiếp cận đó giữ cho thảo luận tập trung vào các nhu cầu công nghệ đã kiểm chứng và giúp biến một quan sát bavia đơn giản thành một quyết định kỹ thuật hữu ích.